

用途別に見る調整シム|工作機械・船舶・油圧・光学装置の要求精度と加工方法の選び方
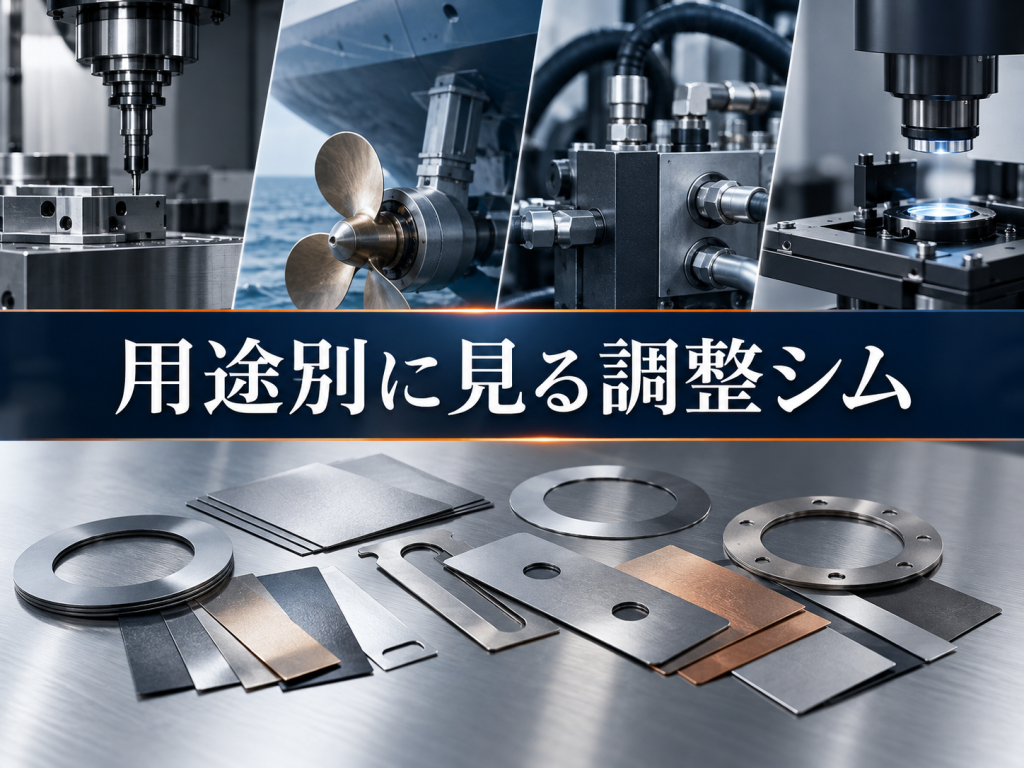
「図面どおりに組んだのに、装置の精度が出ない」「必要な板厚が規格品のラインナップにない」「平面度を指定したら他社で断られた」。調整シムをお探しの方からは、こうしたご相談を多くいただきます。 調整シムは、どの装置でも同じものを使うわけではありません。工作機械の据付で効いてくるのは現場で厚みを選べることであり、油圧機器で問われるのは高圧と腐食に耐える材質、光学装置で問われるのはミクロン単位の薄さと再現性です。用途が変われば、優先すべき条件も、適した加工方法も変わります。 この記事では、調整シムの基本から、工作機械・船舶・油圧機器・光学装置という用途ごとの要求仕様、そして平面度や板厚公差をどこまで出せるのかという実力値までを整理してご紹介いたします。
調整シムとは?隙間調整と高さ調整に使う薄板部品
調整シムとは、部品と部品のあいだに挟み、隙間や高さをわずかに変えて位置や姿勢を合わせるための薄板部品です。 調整シムが担っているのは、部品単体の精度では消しきれない「組み上げたあとのずれ」を吸収する役割です。図面上の寸法がすべて正しくても、実際に組み立てると狙いどおりの位置に収まらないことがあります。その最後のすり合わせを、薄板一枚で行うための部品が調整シムです。
調整シムが必要になるのは「累積公差」が残るとき
なぜ、高精度な部品を使っても調整が必要になるのでしょうか。理由は、公差が積み上がることです。 部品にはそれぞれ寸法公差があり、10点の部品を積み重ねれば、その公差も10点分積み上がります。1点あたりはわずかでも、合計すると設計値から目に見えるずれになります。さらに組立時の締結力によるひずみ、据付面のうねり、稼働後の温度変化まで加わるため、部品精度を上げるだけでは消しきれません。 だからこそ、最後に実測して、その装置に必要な厚みの調整シムを入れる工程が残ります。設計段階ですべてを高精度化してコストを上げるのではなく、組立時の調整代をあらかじめ見込んで設計しておくほうが、結果として現実的な進め方になります。 >>シム、スペーサー、ライナーの違いとは?
規格品で足りなくなるのはサイズ・形状・板厚・材質の4条件
当社では特注シムを、サイズ、形状、板厚、材質の大きく4点のうちいずれかが特殊で、カタログ規格品にないシムと定義しています。 この4条件のうち1つでも規格から外れると、規格品では調達できません。たとえば板厚だけは規格内でも外径が特殊なケース、形状も板厚も一般的でも材質だけがSUS316Lというケースなど、外れ方はさまざまです。調整シムのご相談で「規格品では合わない」と言われる場合、まずこの4点のどれが外れているのかを切り分けると、その後の検討が早く進みます。 >>シムの形状とその特徴
用途によって変わるのは「精度」「材質」「加工法」の3点
用途が変わっても、検討する項目そのものは変わりません。変わるのは、そのうちどれを最優先にするかです。 調整シムの仕様を決めるとき検討するのは、板厚、外径・内径、形状、材質、公差、平面度、バリ、数量、納期といった項目で、この並びはどの用途でも共通です。ただし工作機械の据付なら現場での作業性と厚みの刻みが先に来ますし、油圧機器なら耐食性と平面度、光学装置なら板厚の薄さと熱影響の有無が先に来ます。優先順位が変われば、選ばれる材質も加工方法も変わります。 以下は、用途ごとに優先されやすい条件と、それに対応しやすい材質・板厚・加工方法をまとめたものです。
| 用途 | 優先されやすい条件 | 代表的な材質 | 板厚の目安 | 加工方法の候補 |
| 工作機械の組立・据付 | 現場での作業性、厚みの刻み、反りのなさ | SUS、鉄(SPCC・SPHC)、真鍮 | 0.05〜2.0mm | ワイヤーカット、エッチング、レーザー、プレス |
| 船舶用装置 | 大径への対応、耐食性、分割構造 | 真鍮(C2680・C2801)、SUS | 0.05〜1.0mm | レーザー(大径)、ワイヤーカット(小中径) |
| 油圧機器・バルブ | 耐食性、平面度、板厚精度 | SUS316、SUS316L | 0.05〜0.1mm | ワイヤーカット、レーザー、プレス(多数量) |
| カメラ・光学装置 | 極薄、熱影響のなさ、熱膨張の小ささ | チタン、SUS | 0.005〜0.02mm | エッチング |
上記は、当社にお寄せいただいたご相談と回答内容から用途別に整理した目安です。複数の条件を組み合わせた場合の対応可否を保証する表ではありません。最終的な材質と加工方法は、図面または寸法情報を確認したうえで個別に判断いたします。 実務上は、お問い合わせの段階で「何に使うか」を一言添えていただけると、この3点の当たりが早くつきます。図面がまだなくても構いません。用途と概略寸法があれば、検討を始められます。
工作機械・組立据付の調整シム|現場の作業性と厚みの刻み
工作機械の据付や組立で使う調整シムは、何を基準に決めればよいのでしょうか。ここで効いてくるのは、1枚あたりの精度よりも、現場で厚みを選べる構成と、反りの出ない加工方法です。 当社では工作機械関連メーカー様から、機械の組立・設置時における現場での微調整用として、角型や丸型を複数サイズ組み合わせた特注シムセットのご相談をいただいています。 >>機械用シムの用途・選定ポイントについて
現場で厚みを選べるようにする「シムセット」という考え方
据付で必要な厚みは、装置ごとに、そして据付面の状態ごとに変わります。事前に1種類だけ用意しても、現場で足りない、または厚すぎるという事態が起こります。 当社で金型の高さ調整用に製作した事例では、形状はすべて同一で、板厚だけを0.05mm、0.1mm、0.2mm、0.3mm、0.5mm、1.0mm、2.0mmの7種類に分けて1セットとしました。この構成であれば、0.05mmを1枚足す、0.1mmと0.2mmを重ねて0.3mmにするといった組み合わせが現場でできます。実測しながら厚みを詰めていく作業と、刻みの揃ったセットは相性がよいのです。 ただし、重ねる枚数が増えれば接触面も増えます。締結時のなじみや長期使用でのへたりの影響を受けやすくなるため、1枚で決めるか複数枚で刻むかは、要求精度と保守のしやすさを見て判断することになります。 >>高精度な調整を支えるシムの特徴をご紹介!
長尺・細幅の調整シムはレーザーで反りが出る
当社では、長さ632mm、幅10mm、厚さ0.2mmの調整シムを300個という、長尺薄板のご相談をいただいたことがあります。 数量が300個という条件だけを見れば、一般的にはレーザーカットが選ばれる傾向にあります。ワイヤーカット放電加工は数個程度の少数には適していますが、300個では加工時間がかかり割高になるためです。しかし厚さ0.2mmの薄板で幅10mmという細長い形状をレーザーでカットすると、加工時の熱影響で反りや歪みが発生します。 そこで当社がご提案したのは、エッチング加工です。化学的な処理で金属を溶かして形状を抜き出すため、薄板の長尺品でも熱が入らず、高い平坦度を保ったまま加工できます。エッチングは初回に原版の作成費用が発生しますが、300個というまとまった数量であれば単価に分散でき、品質とコストのバランスが取りやすくなります。 つまり、長さや幅に対して板厚が極端に薄くなるほど、数量だけで工法を決めると仕上がりが崩れます。据付用の長尺シムやライナーを検討される際は、形状比率も併せてお知らせください。 >>角シム・角ライナーとは?厚み、材質、製品事例までご紹介! >>C型シムとは?装置の分解不要で調整できるメリットと特注製作のポイント
船舶・油圧機器の調整シム|耐食性と大径薄板への対応
高圧と腐食がある環境では、調整シムの何を変えればよいのでしょうか。結論としては、材質は耐食性から、加工方法は外径の大きさから決まっていきます。 当社では船舶用装置・油圧機器メーカー様から、油圧系統の隙間調整用シムのご相談をいただいており、高い圧力がかかる環境や耐食性・耐久性が求められる使用環境を踏まえた材質選定と、高圧下でもがたつかない平面度・板厚精度でご提案しています。
油圧系統やバルブではSUS316・SUS316Lが候補になる
当社には、特殊バルブ用の特注シムリングを錆に強いSUS316Lで製作したい、というご相談が寄せられています。候補となるのは、数十枚程度であればワイヤーカットまたはレーザー加工、数量が多くなればプレス加工です。板厚0.05mmと0.1mmのM6用からM12用シムリングをSUS316またはSUS316Lで、というご依頼もございました。 バルブメーカー様からのご相談は多いのですが、必要な機能はお客様ごとに異なります。同じSUS316Lという指定でも、締結部のシール性を優先するのか、流路のクリアランス管理を優先するのかで、公差の置き方は変わってきます。 ただし、材質は耐食性だけで決まるものではありません。硬さ、ばね性、熱膨張、コスト、調達性も併せて見る必要があるのです。 >>シムの用途に合わせた材質選定のポイント
φ1000mmを超える大径リングは加工法が変わる
船舶用途では、装置そのものが大きくなるため、調整シムも大径になります。当社では、船舶のサイドスラスタ用として、材質は真鍮C2680またはC2801、板厚t0.05〜1.00、最小品は外径φ200の二つ割、最大品は外径φ1200の三つ割という大径薄板リングのご相談をいただきました。 このときの当社の回答は、最大径がφ1000mmを超える場合はレーザーカットでの薄板加工となり、サイズがφ400mmまでであればワイヤーカットでの製作も可能というものです。真鍮の板材については、0.05、0.1、0.15、0.2、0.25、0.5、0.8、1.0mmのラインナップであれば、材料調達から製作までワンストップで対応できます。 大径のリングでは、搬入や現場での組み付けを考えて二つ割・三つ割に分割する形も一般的です。この場合、分割数と分割位置、合わせ面の処理まで含めて仕様を決める必要があります。外径が大きいシムをご検討の際は、分割の前提があるかどうかを最初にお知らせいただくと、加工方法の判断が早くなります。 >>ステンレスシムリングの規格外サイズも対応可能!加工方法・製品事例もご紹介!
カメラ・光学装置の調整シム|ミクロン単位の薄さと熱影響
何十ミクロンという薄さの調整シムは、本当に製作できるのでしょうか。結論として、板厚0.02mm以下の領域では、熱が入らないエッチング加工が基本の選択肢です。 当社では光学機器・カメラ装置メーカー様から、ミクロン単位の微細な制御が要求されるカメラ系装置のレンズやセンサー等の位置・隙間調整用シムのご相談をいただき、微小なガタつきを排除してアライメント調整の再現性を高めるための超薄肉・高精度な特注シムで対応しています。
板厚20μm以下はエッチングが基本になる
光学系では、調整シムの板厚がそのまま調整の分解能になります。そのため、求められる板厚は一気に薄くなるのです。 当社では、顕微鏡で観察する際にスライドガラスとカバーガラスの間に設置するスペーサーとして、厚み20μm、外形20mmという仕様のご相談をいただきました。この案件でポイントになったのは板厚20μmという薄さでしたので、エッチングでの製作を推奨しています。ほかにも、ステンレス箔による極薄シムリングφ20×φ10×厚さ0.005mm、ドクターブレード方式のアプリケーターのGAP調節用として厚さ5μm、10μm、15μm、20μmのSUSシムといった案件がございます。 この板厚領域では、抜き加工時の変形やバリが調整精度そのものを損ないます。熱と機械的な力をかけずに形状を抜けることが、エッチングが選ばれる理由です。 >>厚さ5ミクロンの極薄シムリングはどうやって加工する?
熱膨張を抑えたい場合はチタンも選択肢になる
先ほどの顕微鏡用スペーサーでは、研究用途のため熱膨張率の小さいチタンをご希望いただきました。観察中の温度変化でギャップが動くと、測定結果そのものが変わってしまうためです。 ここで押さえておきたいのは、チタンという材質だからこその特別な加工方法があるわけではないという点です。この案件で工法を決めたのは材質ではなく、板厚20μmという薄さでした。光学用途の調整シムでは、材質は環境条件から、加工方法は板厚と形状から決まると整理していただくと、仕様を固めやすくなります。
調整シムの平面度と板厚公差は、どこまで出せるのか
平面度0.01mmは対応できますが、0.005mmは困難です。 図面に平面度や板厚公差を書き込む段階で、どこまで指定してよいのかは判断が難しいところです。当社の実績にもとづく目安をご紹介します。 まず平面度についてです。切断機用スペーサーでφ250mm、厚み1.90mm、平面度0.01というご相談には、問題なく対応可能とご回答しています。厚み1.9mmの材料は流通していないため、両面研磨で板厚1.9mmまで加工し、平面度0.01もこの工程で作り込みました。 一方、SUS430製の特注角シムプレートで板厚5.0、平面度0.005というご相談には、その加工は困難であり、量産品の実績値としては平面度0.015が現実的な範囲だとお伝えしています。平面度が必要な理由や用途をお伺いしたうえで、加工可能な範囲で最適な数値をご提案するようにしているのです。 板厚の公差は、薄板ほど絶対値が小さくなります。以下はSUS材における実用的な目安です。
| 板厚 | 実用的な厚み公差の目安 |
| 0.005mm | ±0.0015mm |
| 0.01mm | ±0.002mm |
| 0.02mm | ±0.003mm |
| 0.05mm | ±0.005mm |
これらの数値は、一般的な流通材料における実力値です。同じSUS材でも、材料メーカーの製造基準や生産ロットのばらつきによって実際の寸法は変動します。また金属をローラーで薄く延ばす圧延加工の特性上、実際の板厚は指定寸法よりわずかにマイナス側、つまり薄めに出る傾向があります。精密な高さ調整に使う場合は、この傾向をあらかじめ見込んで設計していただくことを推奨しています。
図面公差が材料公差より厳しいときの2つの選択肢
板厚0.5mmのシムで、図面公差が±0.02と指定されているケースを考えてみましょう。一般的な流通材料のJIS規格では、板厚0.5mmの公差は±0.035程度です。つまり材料をそのまま使うと、図面公差から外れる可能性があります。しかも材料はプラス側に厚くなることはほとんどなく、マイナス側に薄く仕上がる傾向が強いのです。 この場合、当社からは2つのアプローチをご提案しています。
- マイナス方向の公差指定を緩和する:実際の材料特性に合わせてマイナス側の公差を広げていただければ、標準の材料をそのまま加工できるため、製作コストを抑えられます
- 厚めの材料から研磨で板落としする:板厚0.6mmの材料を用いて研磨加工を行う方法です。費用と加工時間はかかりますが、±0.02という厳しい厚み公差を確実に確保できます
どちらを選ぶかは、その公差が機能上どこまで必要かによって変わります。図面の数値をそのまま追うのではなく、なぜその公差が必要なのかを共有していただけると、コストと品質の落としどころを一緒に探せます。 >>両面研磨による規格外板厚シム・高精度スペーサーの特注対応 >>SUS製シムの板厚について|規格にない板厚の特注シム板への対応方法とは?
特注シム製造センター.comが用途に合わせてご提案できること
用途ごとに求められる条件が違うということは、相談先には複数の工法を比較できる体制が必要だということです。当社では、最初から一つの工法に限定せず、条件を並べて比較することを選定の出発点にしています。 4つの加工方法を比較して選べます 当社ではワイヤーカット、エッチング、プレス、レーザーを中心に、板厚だけでなく外径・内径、材質、数量、公差、バリ条件を組み合わせて加工方法を選びます。プレス加工は約300mmまでのサイズ、約8mmまでの板厚が目安となり、レーザー加工は厚さ5mmまで、トムソン型は最大0.2mmまでが対応範囲です。肉厚の大きいシムリングでは、パイプ材からの切断加工と旋盤加工、研磨仕上げという工程を組む場合もあります。 規格にない板厚と平面度を、両面研磨で作り込めます 流通していない板厚や、材料公差では収まらない厚み公差は、両面研磨で作り込みます。前章でご紹介した厚み1.90mm、平面度0.01の高精度スペーサーは、この工程による対応です。 試作1個から量産まで、継続品のデータを蓄積しています 1〜10個程度の小ロット試作から、1,000個以上の量産までご相談いただけます。継続的にご依頼いただくシム製品も多く、蓄積した見積・加工データを活用して、同一仕様の継続調達はもちろん、数量変更や寸法違いのご相談にも対応しています。過去にご依頼がある場合は、その旨をお知らせいただくと仕様確認がスムーズです。 あわせて、シムリングのエッジになる箇所のバレル研磨、シムプレートの角部へのC面取りといった、作業者の安全にかかわる処理にも対応しています。メッキなどの表面処理は近隣の協力メーカー様と連携しますので、まとめてお任せください。 >>シムの加工方法一覧をご紹介! >>特注シムリング製造サービス
用途別の調整シム 製品事例
当社では、四角シムから丸シム、大型・長尺品まで、用途に応じた特注シムの製造実績がございます。実際の寸法や材質、加工方法は製品事例のページをご覧ください。 >>四角シムの製品事例はこちら >>丸シムの製品事例はこちら >>技術提案事例はこちら
よくあるご質問
調整シムの平面度はどこまで指定できますか? 平面度0.01mmまでは両面研磨で対応可能です。0.005mmは困難で、量産品の実績値では0.015mmが現実的な範囲です。 同じ形状で板厚だけ違うシムを、セットで製作してもらえますか? はい。形状を共通にして板厚を0.05mmから2.0mmまで分けた7枚セットの製作実績がございます。必要な刻みをお知らせください。 図面がなくても調整シムの相談はできますか? はい。用途、板厚、外径・内径、材質、数量、希望納期を分かる範囲でお知らせいただければ、必要な確認事項をご案内いたします。
特注シム・積層コアなら「特注シム製造センター.com」まで!
規格品では板厚が合わない、長尺の薄板が反ってしまう、平面度を指定したら断られた。調整シムの調達で行き詰まる理由は、用途ごとに違います。 株式会社飯島精機が運営する特注シム製造センター.comでは、ワイヤーカット、エッチング、プレス、レーザー、両面研磨を比較しながら、工作機械の据付用シムセットから船舶用の大径薄板リング、油圧・バルブ向けのSUS316Lシムリング、光学装置向けの極薄シムまで対応しています。図面をお持ちの場合も、用途と概略寸法だけの段階でも、まずはご相談ください。加工可能な範囲で、現実的な仕様と工法をご提案いたします。 >>お見積り・技術相談はこちら お電話でのお問い合わせ:0265-86-2111(平日 9:00〜16:45)