

シムの加工方法一覧をご紹介!
特注シム製造センター.comでは、その名の通り、様々な規格外の特注シムを製造しており、毎日多くのご相談をいただいております。
その加工方法も多くございますが、板厚やサイズ、材質、数量によって最適な加工方法がございます。当社でも、お客様のご要望されるシムについて、用途も含めて詳細をお伺いした上で、最適な加工方法にてシム製造することをご提案しております。
今回は、そんなシムの加工方法について、まとめてご紹介いたします。
▼ 特注シム 製造可否 診断シミュレーターも、ぜひご活用ください!▼

ワイヤーカット
当社のシムの多くは、ワイヤーカットによる製造となります。
特注シムということもあり、数量が1000個以下というお見積りやご相談が多くなっています。そして多くの場合は金属製シムとなり、通電材料の場合はワイヤーカットで容易にシム製造をすることができるようになります。
ワイヤーカットで加工をする際は、加工時にシム本体(製品)が動いてしまわないような加工方法を採用します。また大きなシムや、細く長い箇所が多い形状等は、スタート穴を増やして分割して加工します。さらに穴がある形状は、外周→穴の順で加工すると外周加工時に形状が動き、外周と穴位置がズレてしまうため、基本的に穴→外周の順で加工します。
一方、通電しない材料のシム製作の場合は、プレス加工など他の方法で精密シム製造を行っています。
プレス加工
プレス加工によるシム製造は、特に数量が必要な場合に最適な加工方法となります。逆に1000個以下の場合は、金型製造コストが高くなってしまうケースが多くなるため、ワイヤーカットやエッチング等の別方法によるシム製造が推奨となります。
またサイズと板厚についても制限がございます。サイズに関しては、当社のプレス加工機のサイズによる制限があり、およそ300mmまでのシムであればプレス加工によるバリレスプレスシムに対応可能です。さらに板厚については、こちらもプレス加工機のトン数による制限となりますが、約8mmまでのシムであればプレス加工にて製造することができます。
シムのプレス加工における注意点は、金型の設計と組み込み精度があげられます。適正なクリアランスの設定と形状に合わせたクリアランスの配置を設計段階に押さえるとともに、精度の高い金型組み込み方法により、金型設計に極めて近い状態を金型組み込みで実現する事が注意点となります。
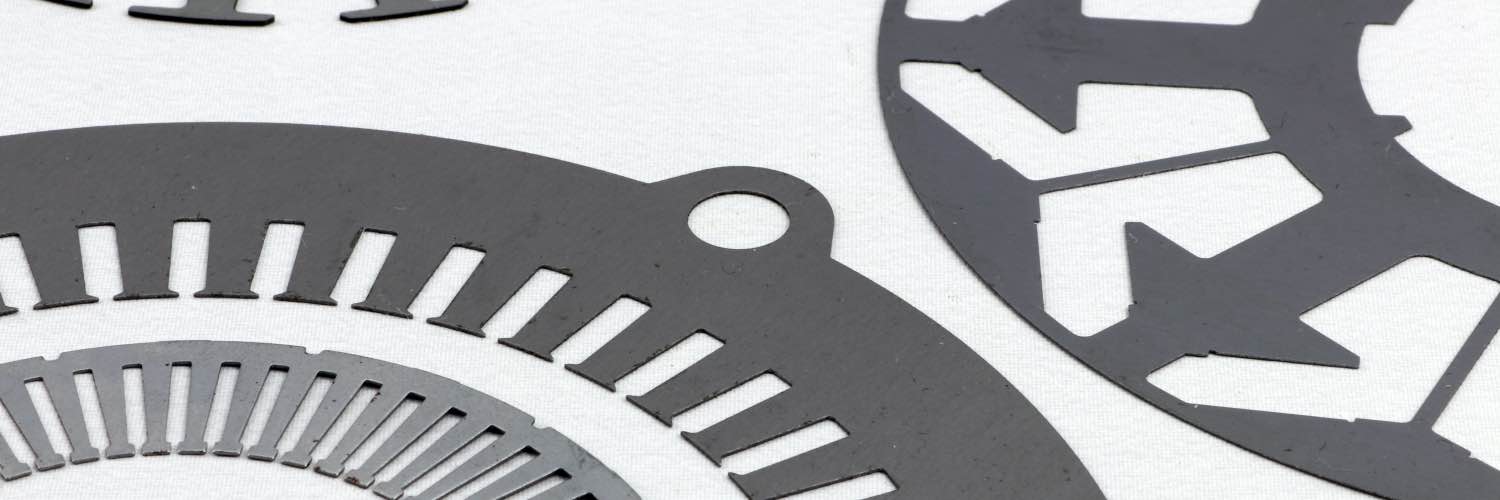
そして特注シム製造センター.comのプレス加工におけるシムの特徴は、バリが限りなく少ない事と、ソリや変形が発生しない事に特徴があります。そのため、高精度なシムの量産をご希望の場合は、当社のバリレスプレスシムが最適な選択肢となります。
エッチング
エッチングによるシム製造は、板厚が特に薄い場合に効果的な製造方法となります。ワイヤーカットやプレス加工では、反りや変形・シワが発生してしまうため、版代(エッチング用の版)が必要となる、フォトリソグラフィのような方法での製作が効果的となります。サイズにもよりますが、およそ0.3mm以下の場合はエッチングが優位となります。またエッチングによるシム製造の場合は、切断工程が発生しないため、バリも生じないことも特徴の1つとしてあげられます。
またサイズが大きい場合も、ワイヤーカットやプレス加工では対応が困難となりますので、エッチングにてシム製造に対応いたします。エッチングでは、600mm四方のサイズから、長さ方向は1300mmの長尺シムまで対応可能となりますので、最大で600×1300mmのシム製造に対応可能です。
またこのような大型シムでは、厚さ0.005mmから2mmまでの厚さで対応可能です。長尺になり厚さが薄くなればなるほど、どうしても反りや曲がりが発生しやすくなりますので、製作難易度も上がります。
ただし、エッチングの場合は版の製作費用がかかってしまいますので、当社ではお客様のシムのロット数や形状に応じて、最適なシム製造のご提案をいたします。そのため当社では、ある程度の数量がある場合は、エッチングでのシムリング製造をお勧めしております。またリピートでの生産が見込める場合も、プレス加工の金型と同様に、エッチングも版を用いた量産の方が安定した高精度薄板シムの製造が効果的になります。
当社では、協力会社様にてエッチングによるシム製作を行っております。特注シム製造の独自の加工ネットワークを保有している点も、当社がまずご相談先として選ばれる理由1つです。
レーザーカット
レーザーカットでは、ワイヤーカットよりも安価にシム製造をすることができます。ただし熱影響により、シムが反ってしまうことがデメリットとしてあげられます。当社では、レーザー加工の場合は厚さ5mmまでのシム製造に対応可能です。
パイプの切断加工
肉厚が大きいシムの場合は、パイプ材からの切断加工が最適となる場合もございます。
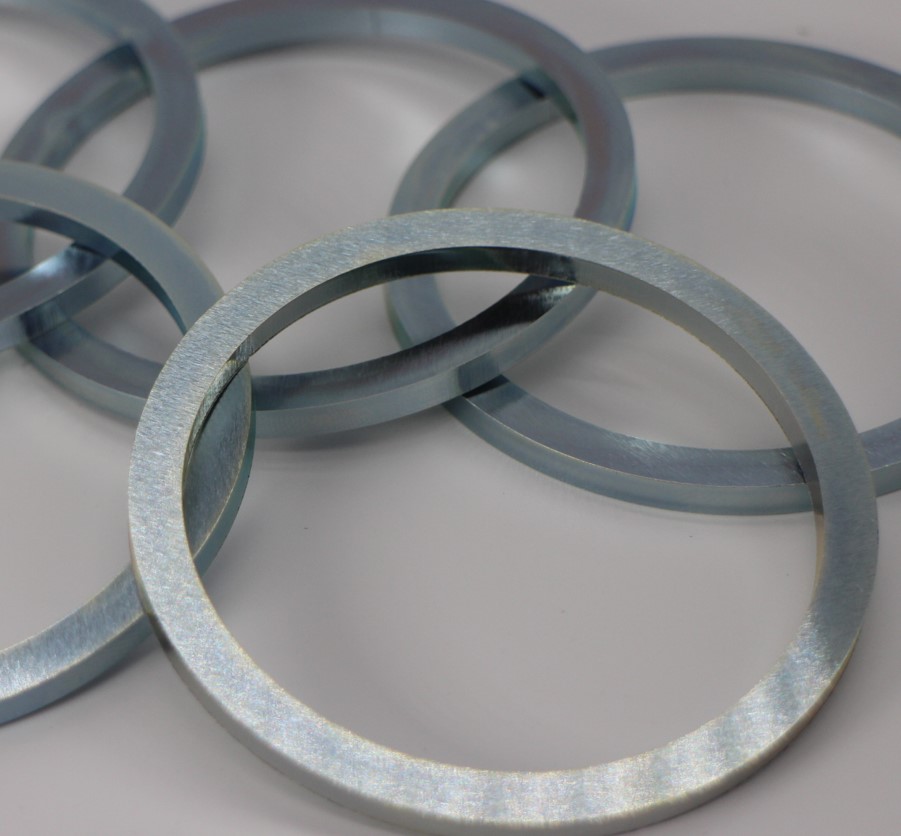
たとえばお客様からは、「肉厚2.5mm、厚み12mmのシムリングの製造を検討していますが、どのような方法がよいでしょうか?」というご相談をいただいたこともございます。例のような肉厚2.5mmの場合は、同様の肉厚のパイプを切断加工してシムリングを製造することが最適なシム製造方法となります。
ただし上記の場合は、、肉厚2.5mmのパイプが保有在庫になかったため、肉厚が2.5mmよりも大きなパイプの切断加工後に、旋盤加工で肉厚調整することで対応いたしました。旋盤加工後は、研磨によって仕上げを行い、またお客様の用途に応じてメッキをする必要があります。
このようにパイプ材からの切断加工の場合は、工程数が多くなり費用も高くなる傾向にございます。そのため肉厚シムの場合は、お客様の使用用途をお伺いした上で最適なシム製造方法をご提案いたします。
トムソン型
協力会社様に依頼をすることでトムソン型によるシム製造にも対応可能です。トムソン型による加工の場合は、最大0.2mmまでのシムであれば対応可能です。
バレル研磨
シムの製造方法ではありませんが、シムリングにおいては、特にエッジになる箇所のバレル研磨にも対応可能です。バレル研磨を施すことで、内外径の角がR形状に近くなりますので、エッジにならないようにすることができます。また当社のバレル研磨では、手のひらサイズまでのシムリングであれば対応可能です。
一方、シムリングではなくシムプレートの場合は、製品自体に角があるため、バレル研磨による対応が困難となります。そのため当社では、シムプレートの角部に対しては、専用のC面取り用の研削盤にてC面をつけることで、作業者がけがをしないような処理を行っております。
シムリングの加工方法はどの条件で選ぶか?
シムリングの加工方法は、板厚だけでなく、外径・内径、材質、数量、公差、バリ条件を組み合わせて選びます。
ワイヤーカット、エッチング、プレス、レーザーには、それぞれ適した条件があります。同じ板厚でも数量や材質が変われば候補となる加工方法も変わるため、最初から一つの方法に限定せず比較することが選定の出発点です。
以下は、丸形状のシムリングについて、各条件を単独で見た場合のおよその目安です。複数条件を組み合わせた対応可否を保証する表ではありません。最終的な加工方法は、図面または寸法情報を確認したうえで個別に判断します。
板厚から見た加工方法の目安
| 板厚 | ワイヤーカット | エッチング | プレス | レーザー | その他 |
|---|---|---|---|---|---|
| 0.1mm未満 | 対応候補 | 優先候補 | 対応候補 | 対応外の目安 | 対応候補 |
| 0.1mm以上2.0mm以下 | 対応候補 | 対応候補 | 対応候補 | 対応候補 | 対応候補 |
| 2.0mm超8mm以下 | 対応候補 | 対応外の目安 | 対応候補 | 対応候補 | 対応候補 |
| 8mm超 | 対応候補 | 対応外の目安 | 対応外の目安 | 対応候補 | 対応候補 |
サイズから見た加工方法の目安
| 代表寸法 | ワイヤーカット | エッチング | プレス | レーザー | その他 |
|---|---|---|---|---|---|
| 10mm未満 | 対応候補 | 対応候補 | 対応候補 | 対応候補 | 対応候補 |
| 10mm以上100mm未満 | 対応候補 | 対応候補 | 対応候補 | 対応候補 | 対応候補 |
| 100mm以上300mm未満 | 対応候補 | 対応候補 | 対応候補 | 対応候補 | 対応候補 |
| 300mm以上 | 対応外の目安 | 対応候補 | 対応外の目安 | 対応候補 | 対応候補 |
ここでいうサイズは加工検討の入口となる代表寸法です。リング形状では外径だけでなく内径、リング幅、板厚との比率も加工可否に影響するため、図面確認が必要です。
材質から見た加工方法の目安
| 材質 | ワイヤーカット | エッチング | プレス | レーザー | その他 |
|---|---|---|---|---|---|
| ステンレス | 対応候補 | 対応候補 | 対応候補 | 対応候補 | 対応候補 |
| 鉄 | 対応候補 | 対応外の目安 | 対応候補 | 対応候補 | 対応候補 |
| アルミ | 対応候補 | 対応候補 | 対応候補 | 対応外の目安 | 対応候補 |
| 真鍮 | 対応候補 | 対応候補 | 対応候補 | 対応外の目安 | 対応候補 |
| 銅 | 対応候補 | 対応候補 | 対応候補 | 対応外の目安 | 対応候補 |
| チタン | 対応候補 | 対応候補 | 対応候補 | 対応外の目安 | 対応候補 |
| その他 | 個別確認 | 個別確認 | 個別確認 | 個別確認 | 個別確認 |
数量から見た加工方法の目安
| 数量 | ワイヤーカット | エッチング | プレス | レーザー | その他 |
|---|---|---|---|---|---|
| 1〜10個 | 対応候補 | 個別判断 | 対応外の目安 | 対応候補 | 対応候補 |
| 10〜100個 | 対応候補 | 対応候補 | 対応外の目安 | 対応候補 | 対応候補 |
| 100〜1,000個 | 対応候補 | 対応候補 | 個別判断 | 対応候補 | 対応候補 |
| 1,000個以上 | 対応外の目安 | 対応候補 | 対応候補 | 対応外の目安 | 個別確認 |
数量は加工方法を選ぶ重要な条件ですが、数量だけで決まるわけではありません。試作後に量産へ移る案件では、初回と継続生産で加工方法を見直すことも選択肢になります。
リピート品では何をそろえて相談するとよいか?
同じ仕様を継続使用するシムは、前回の図面や仕様を基準にすると、確認条件をそろえやすくなります。
特注シムは、同じ図面・仕様で継続使用されるリピート品のご相談が多い製品です。前回仕様を基準に、材質、板厚、外径・内径、数量、公差、検査条件を確認できれば、品質条件の共有や加工方法の再検討を進めやすくなります。数量変更や材質変更がある場合は、同じ形状でも適した加工方法が変わることがあります。
- 形状情報:外径、内径、板厚、穴や切り欠きの有無
- 材料情報:材質、鋼種、調質、表面処理の有無
- 数量情報:今回数量、今後の継続予定、試作か量産か
- 品質情報:寸法公差、板厚公差、バリ方向、検査条件
- 照合情報:図面、前回品の情報、変更点
過去品と同一条件に見えても、材料調達や数量によって加工方法の再確認が必要な場合があります。変更点があるときは、変更箇所を明示してください。
試作におけるエッチング加工のメリットとは?
試作開発においてエッチング加工が選ばれる最大の理由は、「板厚と精度の折り合い」にあります。
特に板厚2mm以下の領域、なかでも0.3mm以下の極薄板においては、エッチングが最も優位となります。ワイヤーカットやプレス加工では、薄くなればなるほど加工時の「反り」や「シワ」「変形」が発生しやすくなりますが、エッチングであれば0.005mmといった超極薄素材でも、素材の平坦度を維持したまま加工が可能です。
また、試作段階で重要となるのがコストと納期のバランスです。たとえ製作数が数個であっても、設計上の精度がシビアな場合や、後工程でのバリ取り工数を削減したい場合には、エッチングが最もトータルコストを抑えられる選択肢となります。

異なる板厚の特注シムの製造にはワイヤーカットでコスト低減!
同一形状の特注シムの製作を行う場合、異なった板厚ごとそれぞれ手配すると、どうしても管理工数がかかってしまい、コストが高くなってしまいます。
そのため、同一形状の複数の板厚のシムをご要望の場合は、まとめてご発注頂くことで、一度にまとめてシム製作が可能となり、結果としてコストダウンにつながります。
当社では、同じ形状で複数の板厚のシムを製作した実績が多数ございます。特に当社では、異なった板厚の素材を重ねて同一形状に加工しますので、同じ形状で複数の板厚のシムが製作可能です。
特注シム製造の工法変換
いままでは切削加工やパイプの切断加工によるシム製造を、コストダウンできないかというご相談も、当社では多く受け付けております。
たとえば、Φ50×Φ45、厚みが2mmののような形状の特注シムの場合は、切削からプレス加工への工法転換も可能です。ただしアスペクト比によっては、プレス金型の耐久性に問題が生じる場合もございます。その際は当社では、レーザー加工でのシム製作をお勧めしております。詳細は下記事例をご覧ください。
>>SPHC製 丸シム・スペーサ(レーザー加工、両面研磨、亜鉛メッキ)
このほかにも、レーザーカットからワイヤーカットへの工法転換、ワイヤーカットからエッチングへの工法転換、もしくは金型製作によるプレス加工といった工法転換をご提案しております。
特注シム製造のことなら、まずはご相談ください!
当社では、このように様々な特注シム製造に対応しております。
- ワイヤーカット
- プレス加工
- エッチング
- レーザーカット
- パイプ切断
- トムソン型
- バレル研磨
当社では、このような多種多様な加工方法の中から最適なシム製造方法を選定することができます。さらにお客様のご要望に応じて、材質選定も含めて対応いたします。
特注シムのことでお困りの方は、まずは特注シム製造センター.comまでご相談ください。